最終工程(EoL)における手動による音響検査は、主観的で疲労しやすく、トレーサビリティにも欠けます。本稿では、HertzinnoのエッジAIボイスプリントQCソリューションについて解説します。分散型センサーと、オーダー追跡や尖度分析といった高度なNVHアルゴリズムを組み合わせることで、製造業者は工場内の騒音を回避し、100%客観的で自動化された欠陥検出を実現できます。
ケースの詳細
人間の耳の限界を超えて:AI音声認識技術で最終工程の品質管理を革新する
課題:手動音響検査のボトルネック
現代の自動化された製造工程において、モーター、コンプレッサー、ポンプなどの回転機器の音響および振動品質を確保することは、最終工程(EoLテスト)における重要な最終ステップです。従来、工場では経験豊富な品質検査員が聴診器や素耳を使って欠陥を「聞き取る」ことに頼ってきました。
しかし、生産ラインの速度が向上し、品質許容範囲が厳しくなるにつれて、この手作業によるアプローチは克服不可能なボトルネックに直面する。
- 心理音響マスキングと耳の疲労:周囲騒音が80~90dBを超える産業環境では、人間の聴覚感度は急速に低下する。振幅の小さい欠陥音は、大きな背景騒音によって容易に「マスキング」されてしまう。
- 主観性と矛盾:検査官Aにとって「異常な」機械音とみなされるものが、検査官Bにとっては「許容範囲内」とみなされる場合もある。定量化できる基準は存在しない。
- データ追跡可能性ゼロ:人間の判断はデジタル化できない。顧客が数か月後に不良品を返品した場合、根本原因分析を行うための元の音響データを追跡することは不可能だ。
これを解決するには、 Hertzinnoが自動音声指紋品質管理ソリューションを発表高度に遮音された音響ボックスを高度な信号処理およびAI分類アルゴリズムとシームレスに統合することで、100%客観的で追跡可能かつ自動化されたEoL音響検査を実現します。
⚙️ステップ 1: 分散センサーによる高精度音響キャプチャ (多源音響学感知)
騒がしい工場環境において、自動品質管理の第一歩は、適切な信号を捉えることです。ヘルツィンノのソリューションは、単一のマイクや人間の耳に頼るのではなく、検査ステーションに直接設置された高感度な工業用音響センサーを活用しています。
- マルチセンサー対応性:特定の最終工程(EoL)要件に応じて、システムはさまざまな種類のセンサーと統合されます。例えば、空気漏れを特定するための高周波超音波マイクロホンから、モーター内部の摩擦を検出するための近距離音響センサーまで多岐にわたります。
- 背景ノイズを回避する:これらの特殊なセンサーを対象部品の近くに配置して高周波の機械的シグネチャ(多くの場合超音波領域)に焦点を当てることで、システムは工場フロアの低周波の「スモッグ」を自然に除去し、純粋で高忠実度の信号を捉えます。
かさばる防音室を必要とせずに音響信号を伝達する。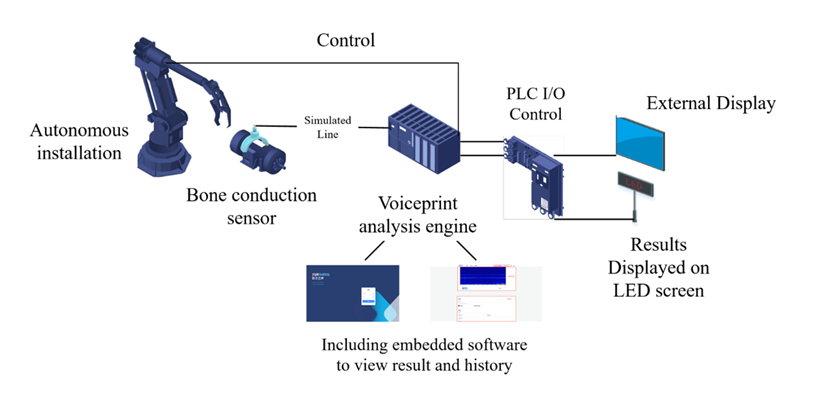
🧠ステップ2:コアエンジン:信号処理とAI音声認識アルゴリズム
音を捉えることは戦いの半分に過ぎません。真の魔法はデータ分析で起こります。当社のソリューションの中核となるのは、Hertzinno Acoustic Boxです。これは、生産ラインに直接設置される、強力な産業グレードのエッジコンピューティングハードウェアユニットです。
分散配置された高忠実度マイクが製品の純粋な「音響特性」を捉えると、このハードウェアボックスがソフトウェアエンジンとして機能します。単純なデシベル(dB)閾値に頼るのではなく、当社のエッジコンピューティングシステムは高度なNVH手法を用いてオーディオデータを分析します。
高度な信号処理と注文追跡
回転機械の騒音は、その回転速度に直接関係しています。Hertzinnoのソフトウェアは、高速フーリエ変換(FFT)を用いて、時間領域の音声データを周波数領域のスペクトログラムに変換します。可変速機器の場合、オーダー・トラッキング方式を採用しています。音響データをモーターのリアルタイム回転数に動的にリンクさせることで、試験サイクル中に機械の回転速度が増減しても、ギアのかみ合い周波数やベアリングの故障による高調波など、特定の機械部品に起因する騒音を正確に分離することができます。
事例1:三華市向け業務用給水ポンプの試験
- 位置:三華市にある業務用ポンプの製造・試験センター。
- 応用:高圧耐久試験中に、音響画像処理と音声パターン分析を用いて、ポンプのキャビテーション、メカニカルシールの不安定性、およびベアリングの摩擦音を検出する。
- 解決策と結果:従来の振動センサーでは、初期段階の流体異常を検知できないことが多かった。ヘルツィンノ社の高周波音響センサーを導入することで、システムは過酷な耐久試験サイクル中もポンプを継続的に監視した。尖度などの統計指標を追跡することで、エッジAIは機械的故障が発生するずっと前に微小摩擦やキャビテーションを特定することができ、研究開発試験サイクルを大幅に短縮し、ポンプの寿命を最大限に延ばすことができた。
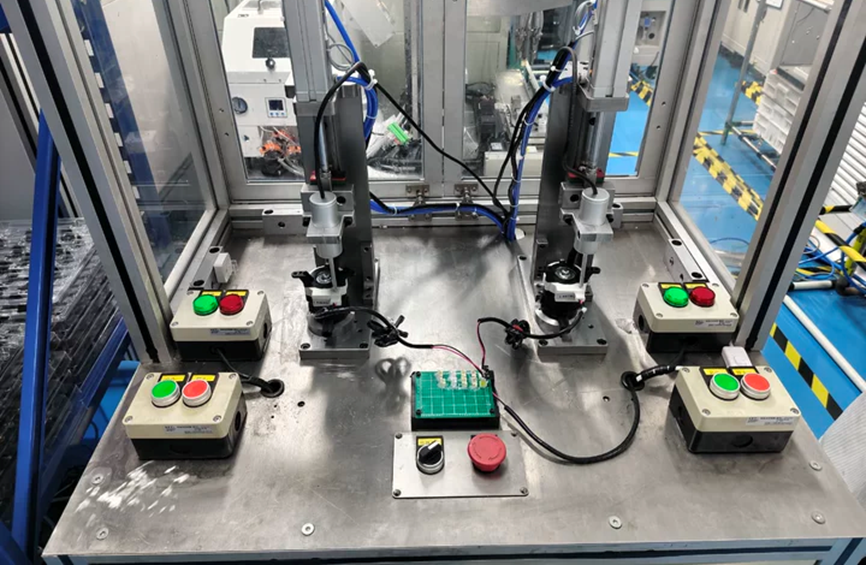
事例2:三華向け業務用冷凍機用電磁弁の試験
- 位置:三華市にある業務用冷凍機器部品製造拠点。
- 応用:市販のソレノイドバルブの機能テスト中に、パイロットバルブ内部の漏れや異常な電磁音を検出する。
- 解決策と結果:パイロットバルブ内部の漏れは、工場内の騒音に紛れて容易に隠されてしまう、極めて微弱な音響特性を生じます。Hertzinno社は、超音波帯域の微細な摩擦音を捉えるために超広帯域マイクロホンを使用し、低周波の騒音環境を効果的に回避しました。これにより、検査員の聴覚疲労による「誤合格」を完全に排除し、重要な冷凍機器部品の欠陥ゼロ出荷を実現しました。
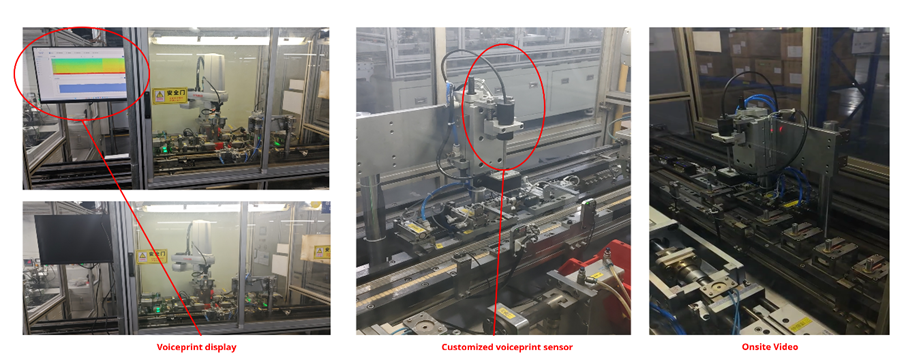
📈 Hertzinno自動音声指紋品質管理の投資対効果
Hertzinnoの自動音響検査への移行は、単なる品質向上にとどまらず、戦略的なビジネス投資です。
- 客観的な一貫性100%:人為的ミスを根絶し、製品品質に関する定量化可能な数学的基準を確立する。
- 完全なデータ追跡可能性:音響データをデジタル化しましょう。保証請求が発生した場合、エンジニアリングチームは該当ユニットのEOL(使用終了)時の音声データを即座に取得し、クローズドループ型の研究開発改善を実施できます。
- 労働力と処理能力の最適化:シフト交代や聴覚疲労を伴わずに24時間365日稼働できるため、生産スループットが向上し、熟練技術者をより付加価値の高い分析業務に再配置することが可能になります。
主観的な聴き方から脱却する準備はできていますか?生産ラインに最高の音響基準を導入しましょう。👉 [こちらをクリックして、Hertzinnoのエンジニアリングチームとの相談およびボイスプリント品質管理デモをご予約ください。]


